期刊论文 · 2017年1–2月
阿尔蒂拉克瓦–帕纳索夫斯基式乙炔生产燃烧器
列万·阿尔蒂拉克瓦
Khimmash Compressor-Service 科研生产公司技术总监
《Винахідник і раціоналізатор》第1期,第24–29页 · UA101134C2
下载俄文 PDF ↓乙炔的热氧化合成
本发明针对现有燃烧器结构的缺点,采用了可稳定燃烧、提高生产能力并达到所需强度的技术方案。据作者报告,燃烧器的使用寿命因此提高了一个数量级。
乙炔热氧化合成工艺由德国化学家团队开发。这项发明的优点是反应选择性高,且反应器结构相对简单。一百多年来,各工业部门一直采用这一工艺生产乙炔及其衍生产品,包括乙酸、醋酸乙烯酯、芳香烃、塑料、橡胶和乙炔化物。
甲烷生成乙炔的主要条件是使原料烃在温度为 1600 °C 的反应区内停留不足一秒,随后迅速冷却混合气体。
在反应器的燃烧器组件中,部分原料烃在氧气火焰中燃烧,产生反应所需的温度。这一过程称为热氧化裂解。
乙炔生产中仍存在一个会增加燃烧器运行成本的缺点。在现有结构中,反应器燃烧区的气体流速很高,造成显著的流动阻力,克服这一阻力要付出不可逆的能量损失。气流失去均匀性,形成涡流并发生流动分离,进而破坏燃烧稳定性。高温导致不均匀的热膨胀得不到补偿,从而产生超过燃烧器材料屈服极限的应力。这限制了燃烧器的使用寿命,并造成较高的能耗。
本发明涉及通过烃类热氧化裂解生产乙炔,可作为燃烧器的气流导向和分配装置,用于化学工业的乙炔生产反应器。
现有燃烧器与原型
现有的甲烷热氧化裂解制乙炔燃烧器 [1] 设有多根管道,用于输送甲烷与氧气的混合气和稳焰氧。椭圆截面的管道沿螺旋线弯曲。椭圆的长轴与短轴之比为 3–4,燃烧器壳体的截面积与全部椭圆管道截面积之和的比值为 4–10。螺旋线的螺距为 1,0–1,6 m。甲烷与氧气的混合气供给管布置在燃烧器壳体内,形成内、外两排同心排列,穿插在稳焰氧供给管之间。
运行时,一部分管道输送甲烷与氧气的混合气,气体在通过管道时产生旋流,另一部分管道则输送稳焰氧。
现有燃烧器寿命较短,生产能力也不足。稳焰氧供给管在其与壳体底板相接的焊缝附近发生破坏,因而使用寿命仅为 720–2160 h。管道长度不同,受热后的伸长量不一致,导致管道破坏。
在技术实质和预期结果上最接近的是原型 [2],即采用甲烷热氧化裂解生产乙炔的燃烧器。它设有分块式气体分配装置,内有混合气供给通道以及与氧气集管相连的稳焰氧供给通道。燃烧器配有原料混合气供给管、稳焰氧供给管以及冷却水进、出水管。
分块式气体分配装置由三个同心布置的圆柱形块体组成,块体之间的环形通道内安装有旋流器。块体内设有稳焰氧供给用的内、外集管,以及冷却水循环用的集管。
气体分配装置的上部为直线母线的锥体。由环形空间形成的气体通道入口为锐边。
内部块体设有直向和斜向的管状稳焰氧供给通道,以及冷却水供给通道。旋流器的倾角不超过 45°,并设有氧气和冷却水供给通道。
运行时,甲烷与氧气的混合气从入口管进入,分配到各环形通道,经旋流器产生旋转,以旋流形式进入反应区和燃烧区。稳焰氧从入口管进入,再经集管和管状通道送入反应区。
冷却水经入口管和集管供给,用于冷却外部块体的端面、内部块体和旋流器 [2]。
原型的缺点
1. 显著的气体动力损失与气流在旋流器入口收缩段及绕过中心锥形件时的流动特性有关。以 ωс = 50 m/s 流动的气流遇到锥体后改变方向,沿锥体母线流动。这会产生下列现象。
• 气流从锥体母线处分离。
• 在分离气流形成的拱顶下方产生涡流区。
• 气流与锥面摩擦,且减速时有一部分动能转化为势能,造成部分动能损失。按计算,这些损失占气流初始动能的 10–12 %。
气流方向发生变化,流速降低。远离轴线的一部分气流以 180° 的收缩角进入旋流器。这是最不利的气流过渡形式。
流通截面积由供给管的 Fₚ = 0,083 m² 突然缩小为 12 个通道的总面积,由此得到以下收缩系数。
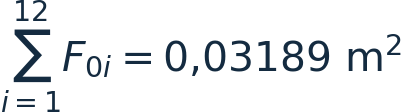
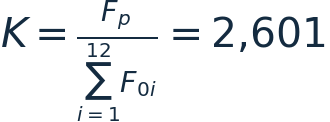
混合气流进入具有锐边的通道时,由于惯性在入口附近脱离壁面。流动分离及随之产生的涡流使射流横截面积减小。对入口为锐边的直通道,截面充满系数由下式确定
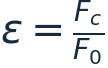
其中 Fс 为射流面积,F₀ 为通道面积。当 Re > 10⁴ 时,充满系数 ε 等于 0,5。流动阻力系数达到 ζ = 0,5 [3]。
流动分离区以及 180° 的急剧收缩,使混合气从旋流器流出时形成不稳定的湍流。旋流器横截面上的速度分布呈锯齿形。
因此,原型燃烧器的流动阻力较高,旋流器出口处的湍流出现不稳定脉动。期刊中用 Re ∼ Var 表示这一状态。这会破坏混合气燃烧的稳定性,并降低乙炔生产能力。
2. 原型燃烧器的使用寿命仅为 720–2160 h,原因是稳焰氧供给管在连接底板的焊缝附近发生破坏。旋流器与氧气管受热后的伸长量不一致,导致破坏部位产生应力集中。两者长度不同,因而热伸长量不同,文章指出,强度计算证实了这一点。运行中,旋流器和管道的热伸长量不同,导致焊缝破坏。
热伸长与应力计算
| 输入数据 | 旋流器内 | 冷却夹套内 | 管内 |
|---|---|---|---|
| 工作介质温度,°C | 650 | 35–60 | 30 |
| 工作介质 | CH₄ + O₂ | H₂O | O₂ |
| 材料 | 12Х18Н10Т | ХН32Т | ХН32Т |
为确定焊缝区域的应力,假定由顶板、底板和筒壳组成的框架为刚性结构。计算所用的术语、符号以及 ХН32Т 合金的力学性能见表 2 [4]。
| 输入数据 | 数值 |
|---|---|
| 计算温度下的弹性模量 | E = 2,05 · 10⁵ MPa |
| 计算温度下的线膨胀系数 | K = 18,6 · 10⁻⁶ °C⁻¹ |
| 计算温度下的强度极限 | K = 18,6 · 10⁻⁶ °C⁻¹ |
| 旋流器长度 | L₁ = 0,166 m |
| 管长 | L₂ = 0,079 m |
| 装配温度 | t꜀ = 20 °C |
| 计算温度 | tₚ = 650 °C |
1. 旋流器的热伸长量
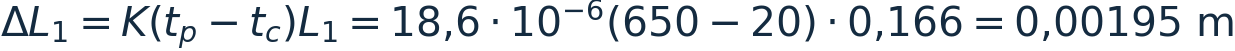
2. 稳焰氧供给管的热伸长量

3. 热伸长量之差

实际上,燃烧器结构具有一定的柔度。实验测得底板和稳焰氧集管的可让位位移为 0,87 mm = 0,00087 m。计入这一位移后,热伸长量之差为
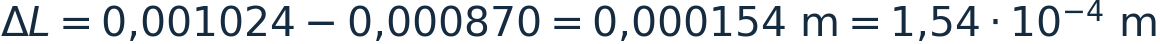
期刊给出的管道及焊缝因热变形产生的应力如下。
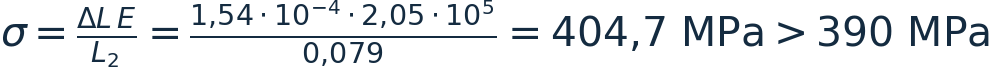
期刊正文给出的应力为 404,7 MPa。文章据此认为,该应力超过焊接接头的强度极限,导致燃烧器丧失工作能力 [5, 6]。
发明目标与技术效果
本发明的目标是改进制乙炔燃烧器。为此,改变了气体分配块的整体形状及其上部结构,改进了混合气与稳焰氧供给通道、稳焰氧集管以及各部件的相互连接方式。据作者所述,所提出的结构可实现以下效果。
• 将气体通道总面积从 0,03189 m² 增至 0,050 m²,使收缩系数由 2,601 降至 1,66,并减少气流初始动能的损失。
• 将流动阻力系数从 0,50 降至 0,12,即降为原值的 1/4,17。
• 消除原型及类似装置 [1] 中导致氧气供给管破坏和燃烧器失效的热应力。
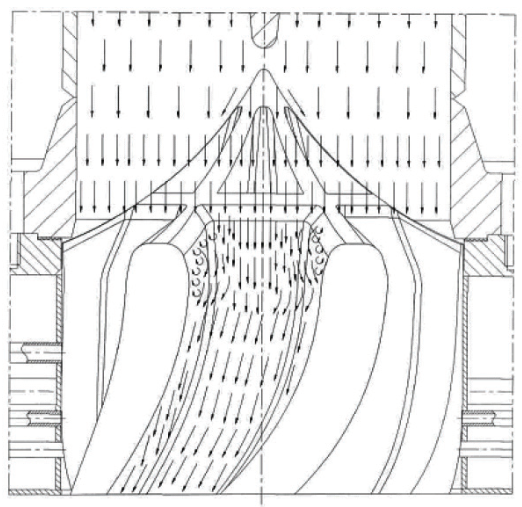
• 使通道内气体保持稳定的湍流,文中记为 Re = const。通道截面内的流速从壁面向气流轴线单调增大。
• 实现混合气的稳定燃烧。
• 提高燃烧器的乙炔生产能力。
• 通过消除上述热应力产生机制,显著延长燃烧器的使用寿命。气体分配装置采用整体块体结构,并以钻孔和镗孔加工出的通道取代氧气管,从而消除各受热伸长零件之间的长度差,去除上述两种燃烧器中造成氧气管破坏的应力成因。
所提出的燃烧器结构与气体动力计算
甲烷热氧化裂解用燃烧器配有分块式气体分配装置,内有混合气通道和与氧气集管相连的稳焰氧通道。本方案通过改变气体分配装置的结构解决上述问题。气体分配装置采用兼具导向与分配功能的整体块体。混合气供给通道、稳焰氧供给通道及氧气集管均直接在整体块体上铣削成形。块体上部为锥体,母线采用摆线曲线,文中称为最速降线。气体通道入口采用平缓收缩段,截面由梯形过渡至梯形,收缩角为 α = 40–60°。
本发明的技术效果在于显著延长燃烧器的使用寿命并提高其生产能力。
所提出的燃烧器为一个整体块体,能够同时对混合气与稳焰氧导向和分配,使两者分别经独立通道进入反应区和燃烧区。
混合气供给通道和稳焰氧供给通道均直接在整体块体上铣削成形。稳焰氧通道与同样由整体铣削形成的氧气集管相连。
为减小气流的迎流阻力,整体块体的上部为以摆线为母线的锥体。先计算摆线上的各点,再沿 X 轴以 0,01 mm 的间隔进行插值,得到平滑的曲线,从而降低迎流阻力。
通道入口逐渐收缩,并保持梯形截面,收缩角为 40–60°。通道总流通面积从 0,03189 m² 增至 0,050 m²。
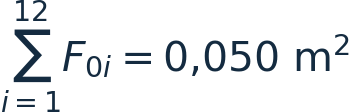
供给管的流通截面积与原型相同,Fₚ = 0,083 m²。收缩系数从 2,601 降至 1,66。
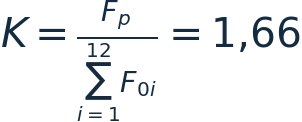
通道收缩段是一段平滑的集流通道,其轮廓沿双纽线弧形成。配合选定的收缩角,这一结构可显著减小阻力系数。期刊对所提出的结构给出了以下积分公式。
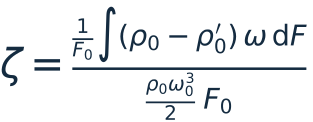
在公式的说明中,ρ₀ 和 ρ′₀ 分别表示集流通道入口前及出口处的总压。ω₀ 为供给管内的流速,ω 为气体通道内的流速,F₀ 为通道的截面积。
作者求解所讨论结构的方程,得到流动阻力系数 ζ = 0,12,即为原型的 1/4,17。图 6 给出了气体通道内的稳定湍流流动。通道横截面内的速度从壁面向气流轴线单调增大。
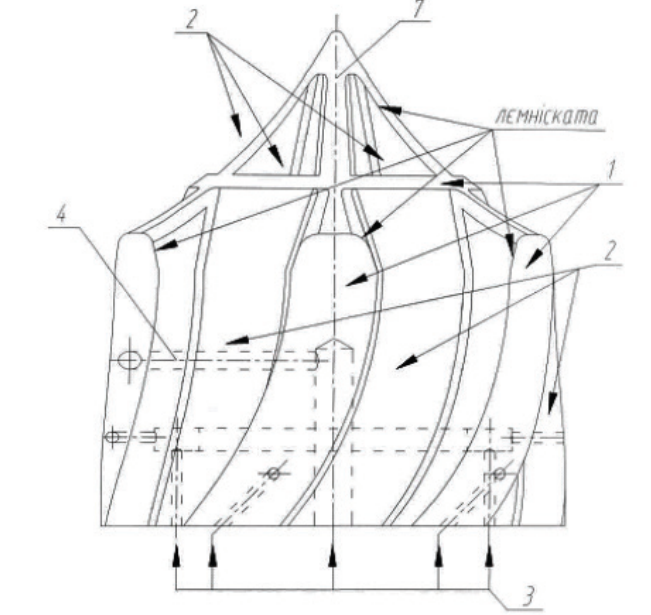
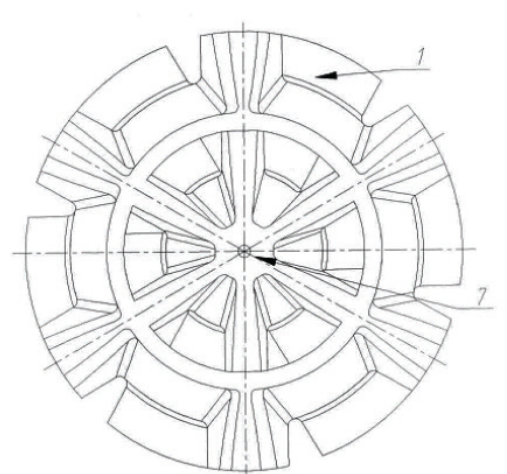
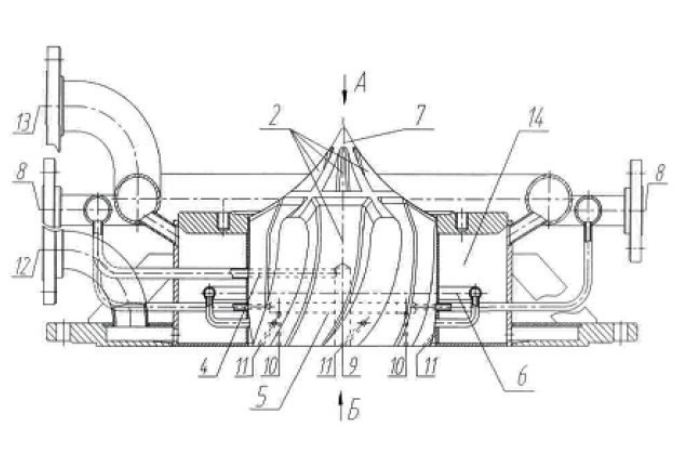
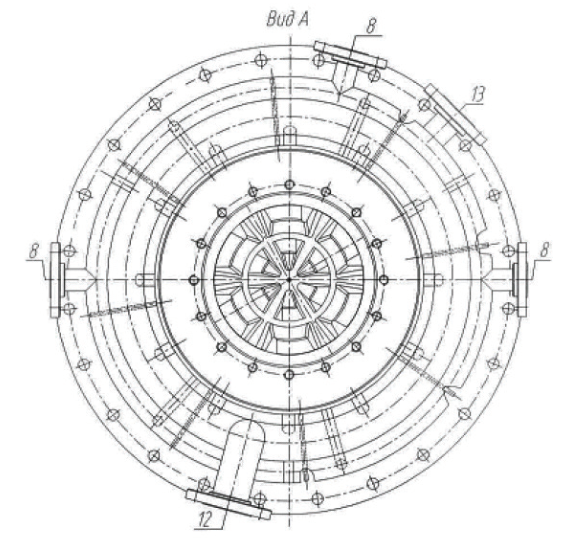
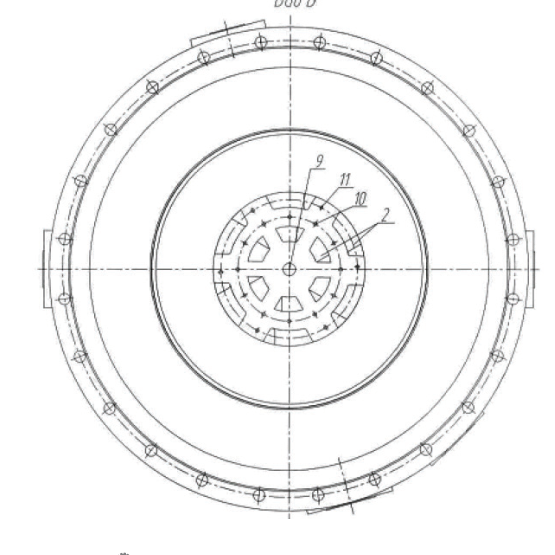
图 1–6 为所提出结构的说明图。图 1、图 2 分别为燃烧器的正视图和俯视图。图 3 为装于水冷夹套内并连接稳焰氧供给管路的燃烧器纵剖面。图 4 为图 3 的 A 向俯视图,图 5 为图 3 的 B 向仰视图。图 6 显示混合气在燃烧器内的流动形态。
燃烧器部件及运行过程
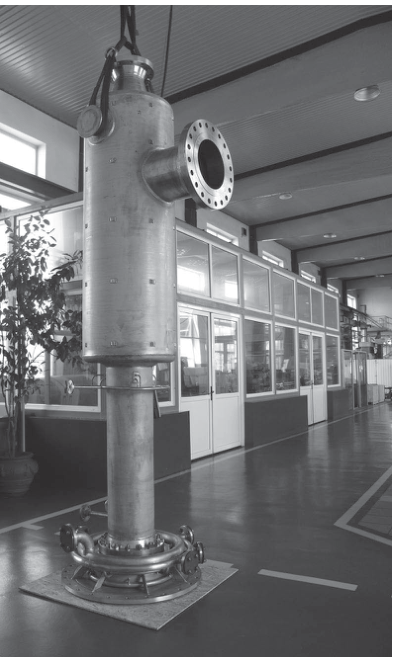
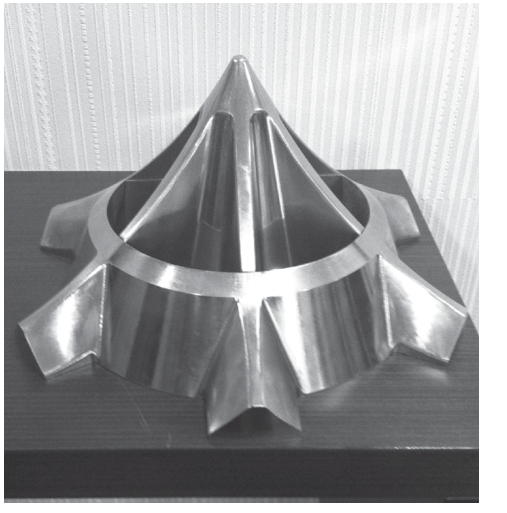
图 7 为装有混合器的燃烧器总成照片,图 8 为燃烧器的喷嘴整体块体。
图 1–6 所示燃烧器包括以下部件。
• 整体式气体分配块 1,分别对混合气和稳焰氧进行导向与分配,使它们通过各自的通道进入反应区和燃烧区。
• 混合气供给通道 2 和稳焰氧供给通道 3,均直接在整体块体 1 上铣削成形。
• 整体铣削的稳焰氧供给集管,由中心部分 4、内部部分 5 和外部部分 6 组成。
整体式气体分配块 1 的上部 7 为摆线母线的锥体(图 1–3)。气体通道 2 的入口为带梯形截面的平缓收缩段,收缩角为 α = 40–60°。氧气通道 3 由中心通道、直向通道和斜向通道组成(图 1、图 3)。
图 3–6 还示出以下部件。
• 稳焰氧入口 8,向中心集管 4、内部集管 5 和外部集管 6 供气。
• 中心通道 3 的稳焰氧出口 9。
• 内部集管的直向通道 3 的稳焰氧出口 10。
• 斜向通道的稳焰氧出口 11。
• 冷却燃烧器用的软化水入口 12。
• 燃烧器冷却后的软化水出口 13。
整体式气体分配块 1 安装在水冷夹套 14 内。燃烧器工作前,向夹套 14 注入软化水。
运行时,甲烷与氧气的混合气被送入通道 2。稳焰氧经中心集管 4、内部集管 5 和外部集管 6 送入通道 3。混合气和稳焰氧经各自的通道进入反应区和燃烧区。将反应区内产生的乙炔及其他燃烧产物送入乙炔分离系统。
参考文献
1. 苏联发明人证书第 488793 号。国际专利分类 C07C 11/24、C07C 3/28、F23D 13/40。公布日期 25.02.1976。
2. 苏联发明人证书第 292364 号。国际专利分类 B01J 1/00。原型。期刊文献表所列日期为 08.06.1978。
3. И. Е. Идельчик:《流动阻力手册》。莫斯科:机械制造出版社,1992 年。第 3-1-3 章,第 114 页。
4. А. С. Зубченко:《钢与合金牌号手册》。莫斯科:机械制造出版社,2003 年。
5. ГОСТ 5632-7:《高合金耐蚀、耐热及高温强度钢和合金。牌号》。
6. ГОСТ Р 52857.1-2007:《容器和设备。强度计算规范及方法。通用要求》。
图纸与照片